プレス部品 製品紹介〜精密部品から大物部材まで対応可能!ヒロタ プレシジョン ベトナム(Hirota Precision Vietnam)では、高品質な金属プレス部品の製造・加工を承っております。自動車・オートバイ・モーターなどの輸送機器用プレス部品をはじめ、電動工具・ミシン・家電製品・給湯器向けの機器部品、さらにはコネクタ・光ファイバー圧着機などの高精度な精密プレス部品、釣具や防災器具まで幅広く対応いたします。
ベトナムでのプレス加工において100社以上の取引実績と、1,400製品を超える豊富な加工実績がございます。 |
 |
|
|
|
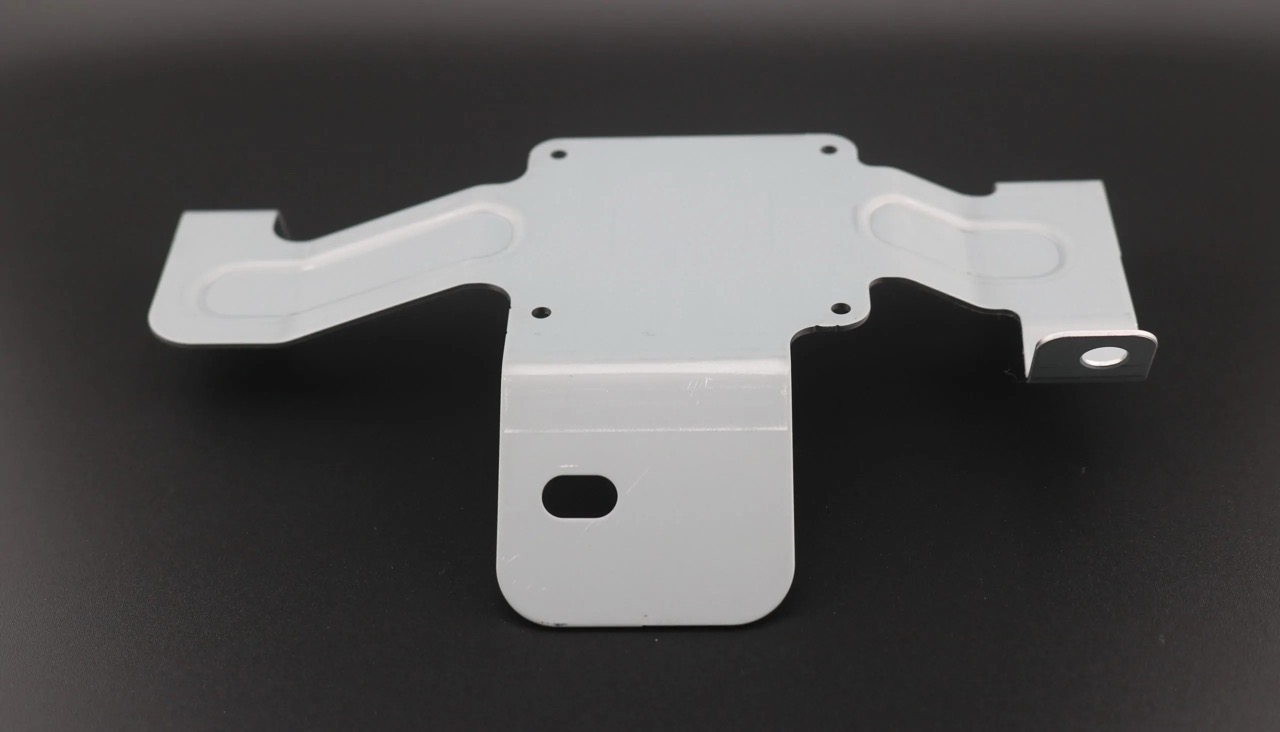 長尺フレーム形状ブラケット
製品名:ブラケット
材料:SECC
板厚:1.2mm
工程:自動プレス → 出荷前検査 → 梱包
外注工程:なし
月産数量:4,000 pcs
この部品は長尺のフレーム形状で、両アームに方向の異なる複数の折り曲げ部と補強リブがあるため、自動プレス金型には、複数箇所の平面性や寸法を同時に一定に保てるよう、精密な調整が必要です。
また、長く多段に曲がった形状のため、プレス圧にムラがあると反りが生じやすくなります。他部品と確実に嵌合させるためには、取付面の平面度を丁寧に管理することが重要です。
|  |
|
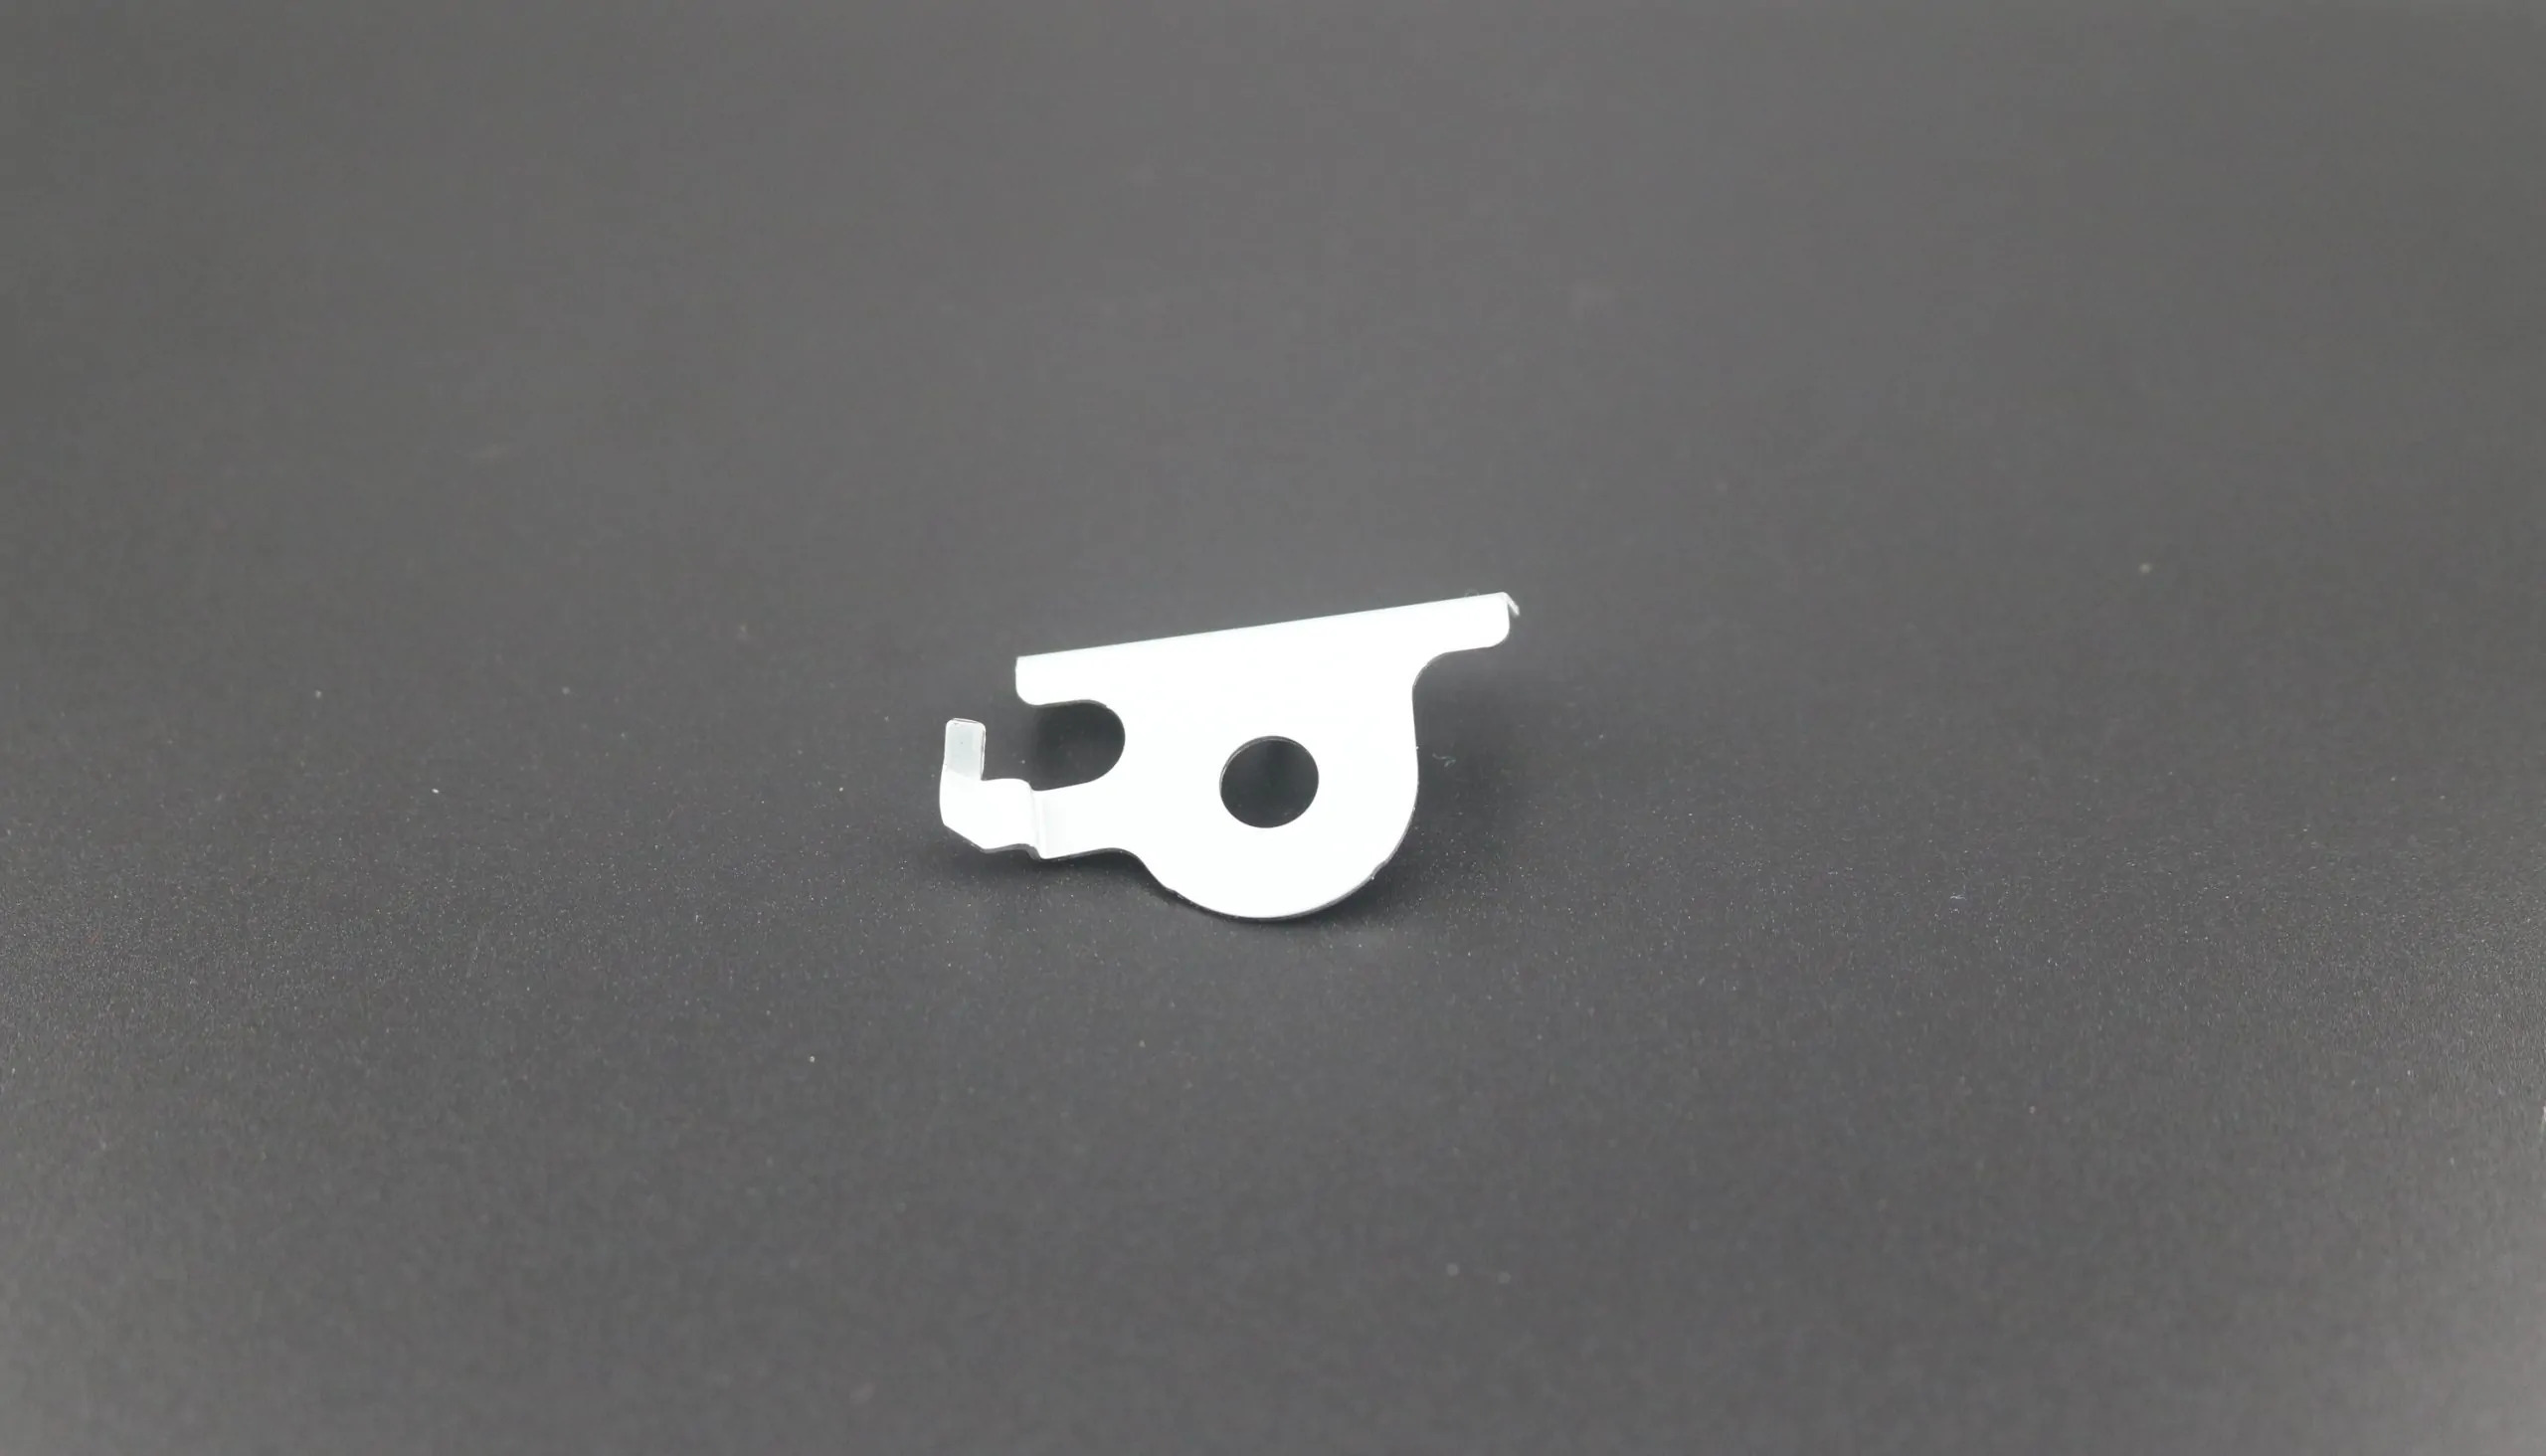 高精度順送フックブラケット
製品名:ブラケット
材料:SECC
板厚:0.8mm
工程:順送プレス → 出荷前検査 → 梱包
外注工程:外注工程なし
月産数量:16,000 pcs
本部品は、順送金型の複数ステーションを経て成形されます。板厚0.8mmの薄い材料に、複数の小さな折り曲げ部と複雑なフック形状を作り出すため、材料が各工程を移動する際に変形や形状のズレが生じないよう、各ステーションには高い精度と同期が求められます。
特に、ある箇所には周囲全体にわたり「バリ禁止」という、他の箇所(バリ高さ最大0.14mm)よりも厳しい要求があります。そのため、その部分の金型刃先は常に鋭利な状態を保つ必要があり、組付け時の傷を防ぐためにも、バリの発生を厳重に監視する必要があります。 | |
|
|
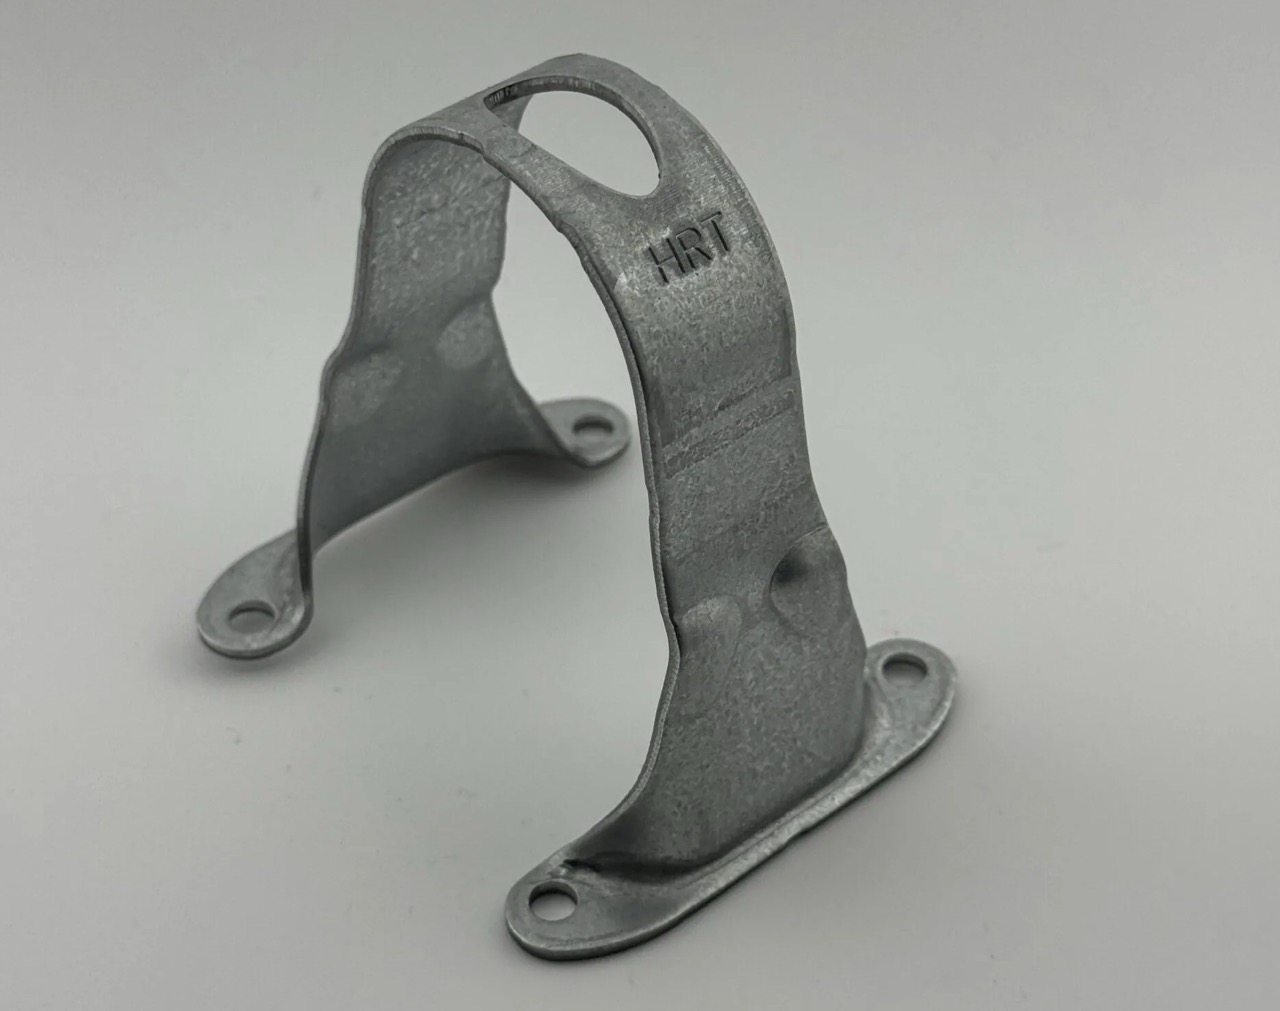 バルブホルダー
製品名:バルブホルダ
材料:SGCC
板厚:2mm
工程:順送型 -> 出荷検査 -> 梱包
外注工程:なし
月産数量:5,000pcs
絞り形状の多い製品ですが、4つ穴はネジ固定の為、厳しい寸法が求められます。
パンチは非常に長くなりますが、順送型の一番最後に穴をあけることで、穴位置の正確さを担保しています。 | |
|
|
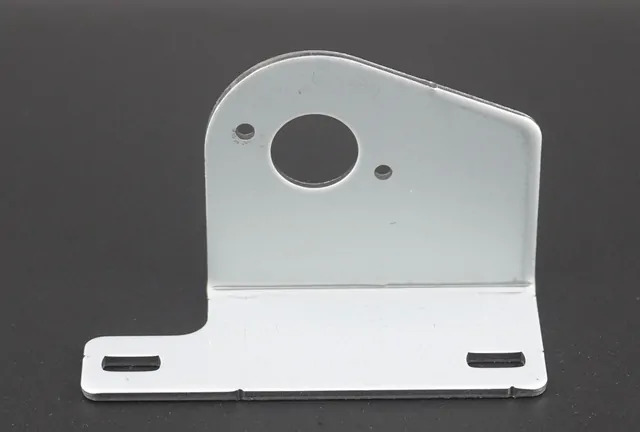 モーターホルダ
製品名:モーターホルダ
材料:SECC (Cr6free)
板厚:2.3mm
工程:自動プレス → 出荷前検査 → 梱包
外注工程:外注工程なし
月産数量:25,000 pcs
本部品は自動プレス金型で成形され、2つの平面をつなぐ90°の直角曲げ加工があるため、モーターが正しい位置に取り付けられ運転時に軸ズレが生じないよう、高い曲げ角度精度(Ø38の直角度0.2および21.7±0.2の管理)が求められる。
モーター取付用のØ38穴は、周囲の2つの位置決め穴との真円度と位置精度を確保する必要があり、わずかなズレでもモーター軸の同心度に影響を与える。
板厚2.3mmの材料はミシン稼働時のモーターの荷重と振動に耐える剛性を確保できるが、その分プレス加工には大きく安定した力が必要で、割れや変形を起こさず正確な曲げ形状を成形しなければならない。 | |
|
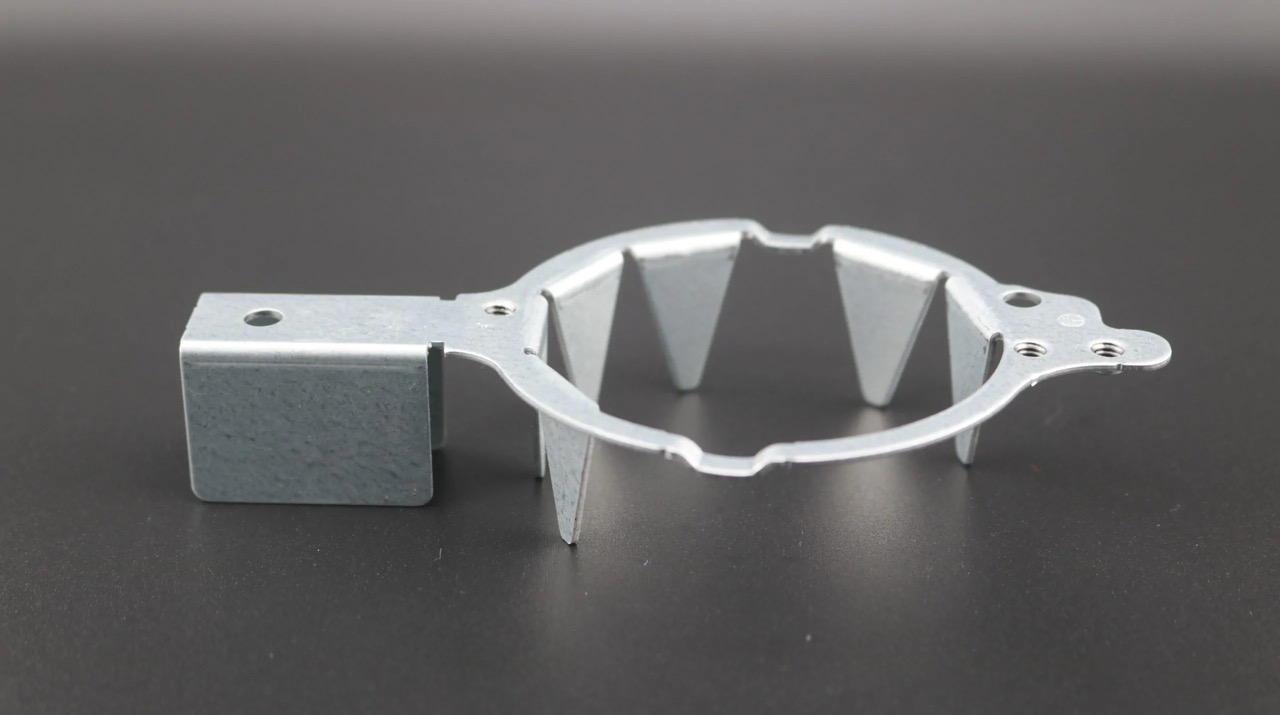 モータープレート
製品名:モータープレート
材料:SGCC
板厚:1.0mm
工程:順送プレス → タップ加工 → 油拭き取り (必要な場合) → 出荷前検査 → 梱包
外注工程:外注工程なし
月産数量:8,000 pcs
本部品は順送金型で成形され、円形のプレートに鋸歯状の直角曲げタブが複数配置された形状となっています。
各ステーションでは、中心の円形部分を変形させることなく、複数の曲げ箇所を同時に正確に成形する必要があります。
また、Ø3.2の穴には別工程でM4タップ加工を正確に施す必要があります。バーリング穴には板厚の2.5倍以上のねじ深さが求められるため、タップ工程では、ねじ山の欠損や深さ不足が発生しないよう厳重に管理する必要があります。
さらに、本部品はモーターに直接取り付けられるため、全体の真円度や同心度が、モーター駆動時の振動や騒音に直接影響します。 | |
|
|
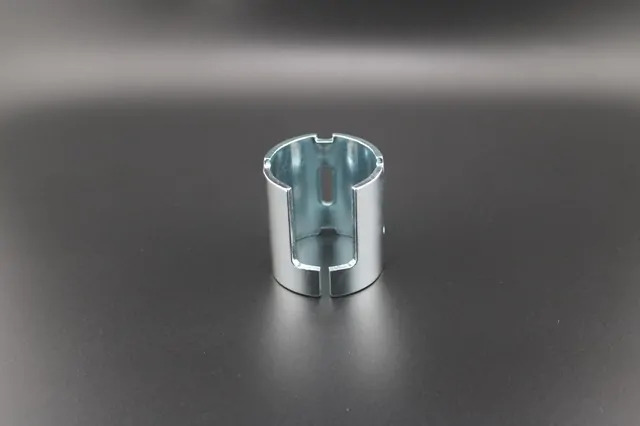 コアフレーム
製品名:コアフレーム
材料:SPCC
板厚:2.6mm
工程:プレス → バレル研磨 (バリ取り) → めっき → 2.6寸法全数検査 (100%) → 出荷前検査 → 梱包
外注工程:めっき
本部品はリング状のコアフレームで、複数の溝と長穴を正確にプレスし、内部のコア(021、022)としっかり嵌合させる必要がある。組立時にはコアが脱落しないこと、および組立隙間が規格を満たすこと(Ø20.05ピンゲージで確認)が求められる。
厚さ2.6mmの寸法は組立時の磁気ギャップに直接影響するため、サンプル抜き取りではなく円周上6箇所で全数検査を行う必要があり、めっきによる寸法変化を考慮した専用の検査工程が必要である。 | |
|
 ベトナムの製造業、工場検索ポータルサイト


